In piegatura della lamiera c’è un comportamento particolarmente interessante che riguarda le leghe metalliche quando vengono sottoposte a trazione o, in generale, a deformazione plastica.
Sto parlando dell’incrudimento, un fenomeno della piegatura della lamiera che, durante le numerose sessioni frontali di formazione, spiego attraverso un esempio che tutti riescono sempre a figurare: prendiamo tra le mani un tondino di acciaio (di 5-6mm, ma anche un filo di ferro se preferiamo) e curviamolo al centro.
Lo vedremo inarcarsi, ovviamente, a metà strada tra le nostre mani con una curva irregolare, la quale sarà più accentuata in centro e via via più dolce ai lati fino a che non incontra le parti piatte e non curvate. Ci risulta ovvio il fatto che la deformazione si manifesti proprio in quella zona, in quanto le tensioni sono simmetriche e il cedimento è identico tra i lati destro e sinistro.
Ora però proviamo a raddrizzare il tondino. A rigor di logica, avendo le tensioni concentrate in misura maggiore di nuovo al centro, dovrebbe tornare esattamente come all’inizio, quindi perfettamente piatto.
Tuttavia, nessuno si stupisce che ciò non avvenga, poiché la zona maggiormente deformata in mezzo farà di tutto per mantenere la sua nuova forma a tal punto che si creeranno due nuove onde ai suoi lati.
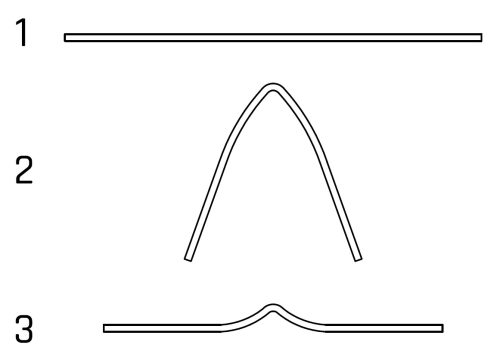
Figura 1
Cosa significa tutto ciò per noi e la piegatura della lamiera?
Sostanzialmente che la zona centrale, quella che ha subito la prima deformazione in maniera più evidente, è divenuta più resistente rispetto alla propria condizione iniziale!
Ed ecco spiegato il fenomeno dell’incrudimento, cioè la “tendenza ad aumentare la propria resistenza da parte di materiali che vengono deformati plasticamente“.
Con un po’ di ironia si potrebbe dire che l’acciaio “reagisce” alle deformazioni con un aumento della propria resistenza.
Nell’ambito delle tecnologie meccaniche, tale fenomeno è assolutamente conosciuto e lo si può osservare chiaramente dalla curva di trazione.

Figura 2
Nel grafico si mostra come dopo la fase di snervamento e continuando a sottoporre la provetta a trazione, la curva torna a salire, indice che la resistenza del materiale sta aumentando.
CHE C’ENTRA CON LA PIEGATURA DELLA LAMIERA?
Se consideriamo le fibre esterne della zona di deformazione, che vengono sottoposte a trazione, è un po’ come avere tutte piccole provette sovrapposte!
La cosa interessante è il legame che si manifesta tra la resistenza a trazione e l’ampiezza della curva che si genera nella zona deformata. Il piegatore della lamiera attento sa già che se piega lo stesso spessore con gli stessi utensili due materiali differenti la reazione sarà molto diversa. Ad esempio, già tra l’Aisi304 e l’acciaio al carbonio S235 il divario è netto.

Figura 3
Nella Figura 3 c’è un esempio di come sia diversa la zona di deformazione tra tre provette da 5mm di spessore, piegate tutte con la matrice V=35 ma di tre materiali differenti:
- alluminio, che restituisce il raggio più stretto.
- S235, che ne restituisce uno più ampio.
- Aisi304, che ne produce uno molto più ampio.
Ciò, ovviamente, impatta in maniera pesante su diversi aspetti:
- il ritorno elastico del pezzo;
- il punto morto inferiore della traversa per ottenere i medesimi gradi di piegatura;
- lo sviluppo dei pezzi.
Ma come mai succede?
Potremmo immaginare la lavorazione di piegatura della lamiera dividendola in fasi:
- Il punzone tocca la lamiera e inizia a spingere.
- Sotto di esso una sottile zona di materiale inizia a deformarsi seguendo normalmente gli step di campo elastico e snervamento fino ad iniziare l’incrudimento.
- A questo punto la sottile zona di materiale deformata ha aumentato la sua resistenza, quindi, è più facile che vengano coinvolte le fibre limitrofe nella deformazione. Ed è proprio ciò che succede!
- Le nuove fibre coinvolte vengono snervate ed entrano nel campo dello snervamento coinvolgendo le fibre parallele nella deformazione.
- Il ciclo si ripete tanto più spesso tanto il materiale risulta più resistente.
Anzi, si è addirittura visto che (in maniera empirica si intende) c’è una proporzionalità abbastanza diretta tra la resistenza a trazione di un materiale e l’entità della curva che ne uscirà. Ad esempio: supponiamo che un materiale di resistenza X, con un certo spessore e piegato con una determinata matrice ci restituisca un raggio interno di circa 3 mm. Ebbene, un acciaio di resistenza 2 X, a parità di condizioni di spessore e attrezzaggio restituirà all’incirca un raggio interno pari a 6mm.
Si sta, ovviamente, ragionando in termini di stime, anche perché, come noto, il raggio interno nella maggioranza dei casi è una mera semplificazione per i CAD.
I CRITERI DI STIMA SE NON SI HA LA PRESSA PIEGATRICE
Qualora si necessiti per qualsiasi motivo di prevedere quale sarà all’incirca il reale “raggio interno” di un particolare in lamiera piegata, anche senza poter disporre di una pressa piegatrice con cui effettuare dei test, esistono dei criteri di stima interessanti.
1.
Il primo, e più diffuso, è quello che è legato all’utilizzo dei classici regoli di piegatura dove, tendenzialmente, il raggio interno è dichiarato per l’acciaio al carbonio S275 e assume indicativamente un valore pari al rapporto V/8. Dove V= larghezza della matrice in mm.
Attraverso, poi, i fattori correttivi si stimano i raggi per l’alluminio (moltiplicando il raggio per l’acciaio al carbonio per 0,8) e per l’inox AISI340 (moltiplicando il raggio dell’acciaio al carbonio per 1,4).
2.
Un altro criterio di stima che trovo ancora più affidabile ragiona attraverso le percentuali. Innanzitutto, anche in questo caso i materiali sono i soliti tre e:
- per l’alluminio il raggio interno è un valore che varia dal 12 e il 15 % di V.
- per l’acciaio al carbonio il raggio interno è un valore che varia dal 15 al 17% di V.
- per l’inox il raggio interno è un valore che varia dal 20 al 22% di V.
È bene ricordare che tutti i criteri di stima si riferiscono esclusivamente a pieghe di 90°. In ogni caso, applicando il metodo delle percentuali precedente avremo che:
- per un alluminio piegato su matrice con V=20mm avremo il raggio interno compreso tra i 2,4 e i 3 mm (dal 12 al 15% di V).
- Per l’acciaio al carbonio da 3 a 3,4 mm e per l’inox da 4 a 4,4 mm.
CONCLUSIONE
Dal momento che nella piegatura in aria la lamiera è completamente libera di deformarsi “come desidera”, trovandosi in completa sospensione e priva di interferenza con le facce interne della matrice, il raggio interno può assumere valori particolari e legati dalle caratteristiche del materiale.
Tutto ciò svanisce nel caso in cui si adottino dei punzoni con raggi ampi o nella sempre meno diffusa piegatura in coniatura.
Articolo pubblicato sulla rivista Lamiera edizioni Tecniche Nuove Novembre 2025.
Hai bisogno di informazioni? Scrivi a emiliano@accademiadellapiegatura.it
Scarica gratis anche tu il nostro regolo di piegatura.